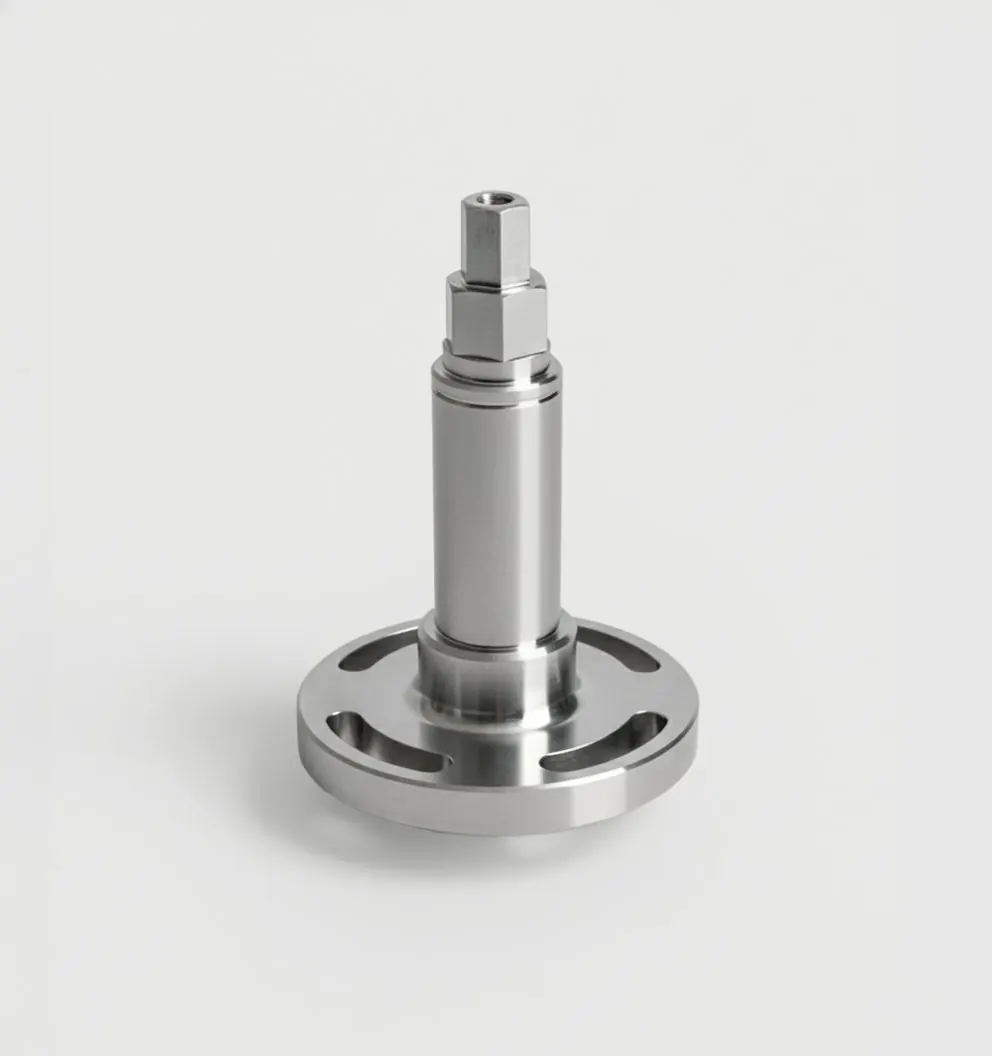
WerkstoffeEdelstahl
Edelstahl fräsen und drehen: 1.4301, 1.4404 und 1.4305 im Vergleich
Welcher rostfreie Stahl für welche Umgebung, warum Edelstahl die Werkzeuge stärker beansprucht als Baustahl und was nach dem Fräsen für eine dauerhaft rostfreie Oberfläche nötig ist.
- V2A, V4A und Automaten-Edelstahl
- Was die Zerspanung schwierig macht
- Passivieren nach der Bearbeitung
Edelstahl ist korrosionsbeständig, weil Chrom an der Oberfläche eine dünne Passivschicht bildet. Die austenitischen Sorten mit Chrom und Nickel sind die meistverwendeten. Sie sind zäh, nicht magnetisch im geglühten Zustand und lassen sich gut schweissen.
Genau diese Zähigkeit macht sie in der Zerspanung anspruchsvoll. Wer die Sorte nach Umgebung und Bearbeitung wählt, bekommt ein haltbares Teil zu einem vernünftigen Preis.
Tabelle
1.4301, 1.4404 oder 1.4305: welcher Edelstahl wofür?
| Werkstoff | Kurzname | Eigenschaften | Einsatz |
|---|---|---|---|
| 1.4301 (V2A) | X5CrNi18-10 | Standard-Edelstahl, gut schweissbar, gut polierbar | Innenbereich, Lebensmittel, Maschinenbau |
| 1.4404 (V4A) | X2CrNiMo17-12-2 | mit Molybdän, beständiger gegen Chloride, kohlenstoffarm | Aussenbereich, Chemie, Pharma, Medizin, Nähe zu Salzwasser |
| 1.4305 | X8CrNiS18-9 | mit Schwefel: kurze Späne, deutlich besser zerspanbar; weniger korrosionsbeständig, schlecht schweissbar | Drehteile in Serie ohne hohe Korrosionsanforderung |
Wenn Korrosion die Hauptrolle spielt, ist 1.4404 die sichere Wahl. Wenn ein Drehteil in grosser Stückzahl gefertigt wird und nicht in aggressiver Umgebung steht, spart 1.4305 Maschinenzeit.
Warum Edelstahl schwieriger zu zerspanen ist
Austenitischer Edelstahl verfestigt sich, wenn er verformt wird. Reibt die Schneide nur, statt einen Span abzunehmen, wird die Oberfläche härter, und der nächste Schnitt wird schwieriger. Dazu kommt, dass Edelstahl Wärme schlecht ableitet. Die Hitze bleibt an der Schneide und verkürzt die Standzeit.
- scharfe Werkzeuge und ein gleichmässiger Schnitt, der nie nur reibt
- stabile Aufspannung, damit nichts schwingt
- reichlich Kühlschmierstoff und eine gute Spanabfuhr
- lange Späne beim Drehen brechen, sonst wickeln sie sich um das Teil
Edelstahlteile kosten darum mehr Maschinenzeit als dieselben Teile aus Baustahl oder Aluminium. Die Hele AG überwacht die Werkzeuge mit Standzeitüberwachung und tauscht sie automatisch, bevor die Oberfläche leidet.
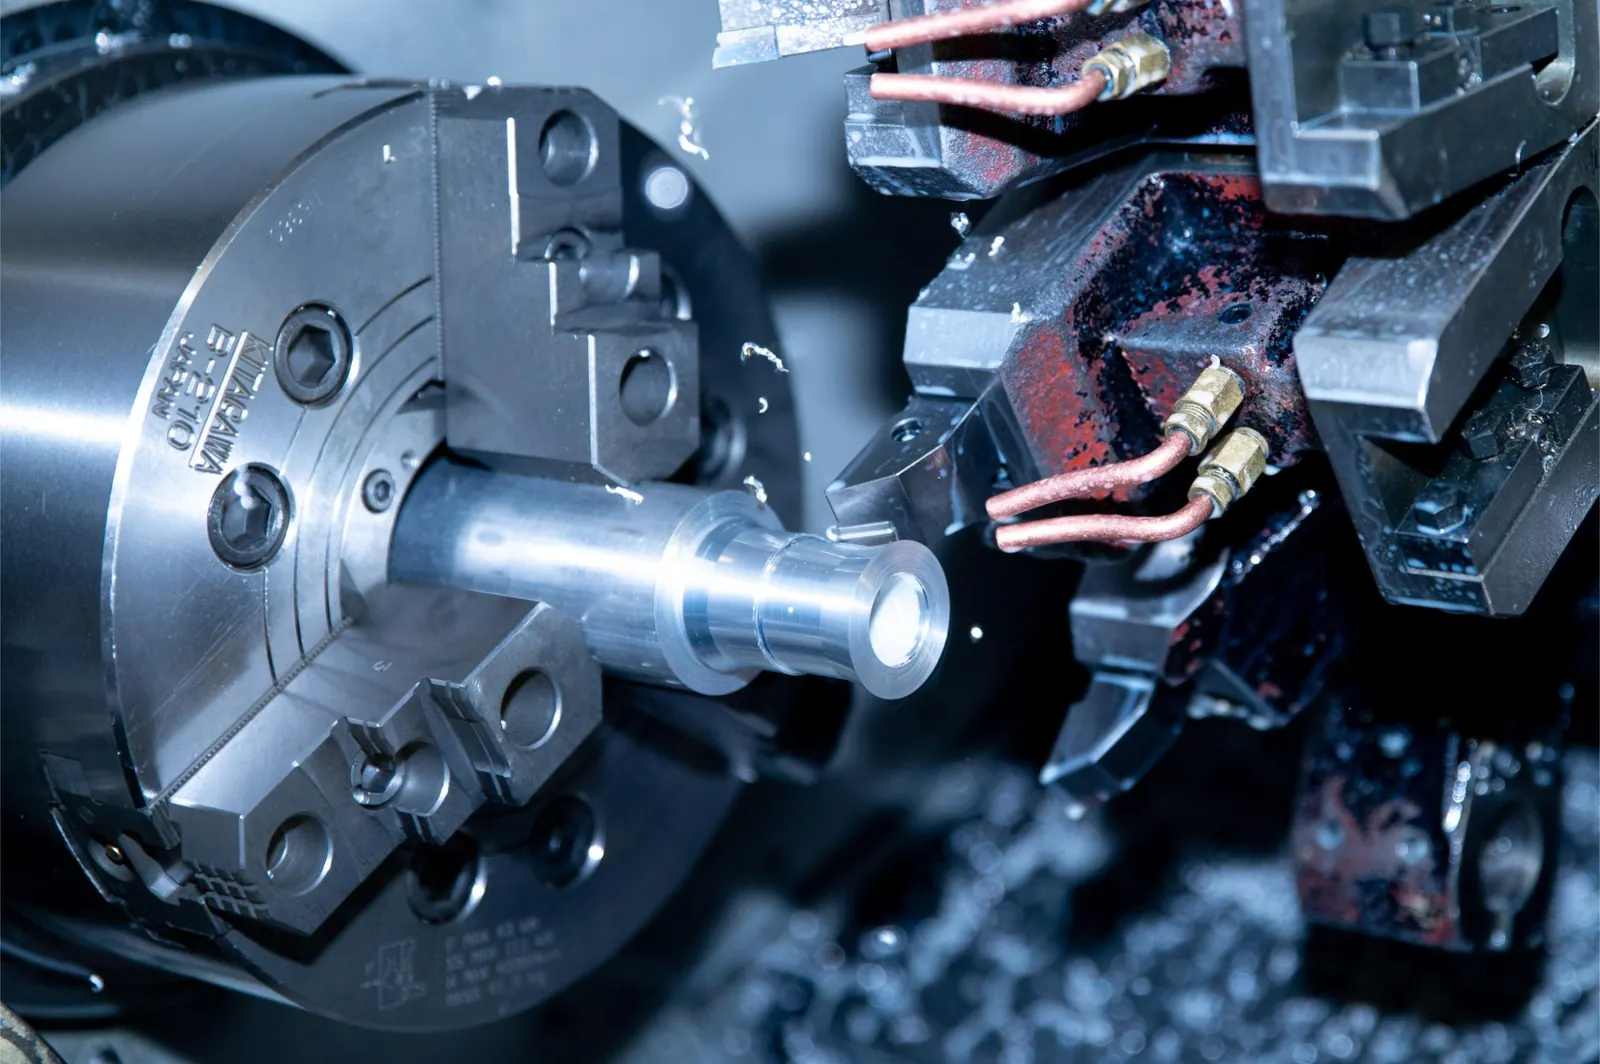
Nach dem Fräsen: Passivieren und Reinigen
Beim Bearbeiten können Eisenpartikel von Werkzeugen oder Spannmitteln auf die Oberfläche gelangen. An diesen Stellen kann später Flugrost entstehen, obwohl der Werkstoff selbst rostfrei ist. Beizen und Passivieren entfernt die Fremdpartikel und stellt die Passivschicht gleichmässig wieder her.
Für Teile in der Lebensmittel- und Medizinaltechnik gehört das oft zur Spezifikation. Schreiben Sie es auf die Zeichnung, wenn es gefordert ist. Weitere Verfahren finden Sie unter Oberflächenbehandlung.
Fragen und Antworten
Häufige Fragen zu Edelstahl
Was ist der Unterschied zwischen 1.4301 und 1.4404?
1.4404 enthält zusätzlich Molybdän und weniger Kohlenstoff. Er ist beständiger gegen Chloride wie Salzwasser, Streusalz oder Reinigungsmittel und bleibt nach dem Schweissen besser korrosionsbeständig.
Ist 1.4305 rostfrei?
Ja, aber weniger beständig als 1.4301, weil der Schwefel Einschlüsse bildet. Für Drehteile im trockenen Innenbereich ist er gut geeignet, für aggressive Umgebungen nicht.
Ist Edelstahl magnetisch?
Austenitische Edelstähle wie 1.4301 und 1.4404 sind im geglühten Zustand nicht magnetisch. Durch Kaltumformung und Zerspanung können sie leicht magnetisch werden. Ferritische und martensitische Sorten sind magnetisch.
Warum ist Edelstahl teurer zu fräsen?
Der Werkstoff ist teurer, und er braucht langsamere Schnittwerte und mehr Werkzeuge, weil er sich beim Zerspanen verfestigt und Wärme schlecht ableitet.
Adrian Kuratli
Geschäftsführer, Hele AG, Hallwil
Ihr Ansprechpartner
Edelstahlteile fräsen oder drehen lassen
Zeichnung als PDF, wenn vorhanden das 3D-Modell als STEP, dazu Werkstoff, Stückzahl und Wunschtermin: Mehr braucht die Hele AG nicht für eine Offerte. Sie erhalten innert 24 Stunden eine Rückmeldung, bei Unklarheiten mit konkreten Rückfragen.
Zeichnungen direkt an info@heleag.ch