OberflächenÜbersicht
Oberflächenbehandlung für Frästeile und Drehteile: Verfahren im Überblick
Welche Behandlung zu welchem Werkstoff passt, was sie schützt und wie stark sie die Masse verändert. Damit Passungen und Gewinde nach der Beschichtung noch stimmen.
- Verfahren nach Werkstoff
- Wirkung und Massänderung
- Was auf die Zeichnung gehört
Nach dem Fräsen oder Drehen ist ein Teil masshaltig, aber selten fertig. Stahl rostet, Aluminium ist weich und läuft an, Kanten sind scharf. Eine Oberflächenbehandlung schützt vor Korrosion, macht die Oberfläche härter oder gleitfähiger und gibt dem Teil sein Aussehen.
Jede Schicht trägt auf oder trägt ab. Wer Passungen, Gewinde und Dichtflächen hat, muss das bei der Konstruktion einplanen. Die Hele AG liefert Teile auf Wunsch fertig veredelt oder wärmebehandelt, mit einem Auftrag und einem Ansprechpartner.
Tabelle
Verfahren der Oberflächenbehandlung im Vergleich
| Verfahren | Werkstoff | Wirkung | Massänderung |
|---|---|---|---|
| Eloxieren | Aluminium | Korrosionsschutz, härtere Oberfläche, färbbar | Schicht meist 5 bis 25 µm, wächst teils nach innen, teils nach aussen |
| Harteloxal | Aluminium | sehr verschleissfest, bis rund 600 HV, kaum färbbar | deutlich dickere Schicht, Masse vorhalten |
| Glasperlstrahlen | alle Metalle | gleichmässig matte, seidige Oberfläche, kaschiert Bearbeitungsspuren | praktisch keine, Kanten werden leicht gerundet |
| Brünieren | Stahl | schwarze Oberfläche, leichter Korrosionsschutz mit Öl | praktisch keine |
| Galvanisch Verzinken | Stahl | Korrosionsschutz, oft mit Passivierung | einige µm, bei Gewinden beachten |
| Chemisch Vernickeln | Stahl, Aluminium, Kupfer | harte, gleichmässige Schicht auch in Bohrungen | gleichmässiger Auftrag, auch in Bohrungen |
| Beizen und Passivieren | Edelstahl | entfernt Fremdeisen, stellt die Passivschicht wieder her | praktisch keine |
| Härten, Nitrieren | Stahl | harte, verschleissfeste Randschicht | Verzug möglich, Funktionsflächen danach schleifen |
Richtwerte. Schichtdicken und Eignung legt der Beschichter je nach Werkstoff und Anforderung fest.
Eloxieren und Harteloxal für Aluminium
Beim Eloxieren wird die Oberfläche des Aluminiums elektrolytisch in Aluminiumoxid umgewandelt. Die Schicht ist mit dem Grundwerkstoff verbunden, schützt vor Korrosion und lässt sich einfärben. Harteloxal ist dicker und deutlich härter, dafür kaum färbbar.
Alles zu Schichtdicke, Massänderung, Farben und geeigneten Legierungen unter Eloxieren.
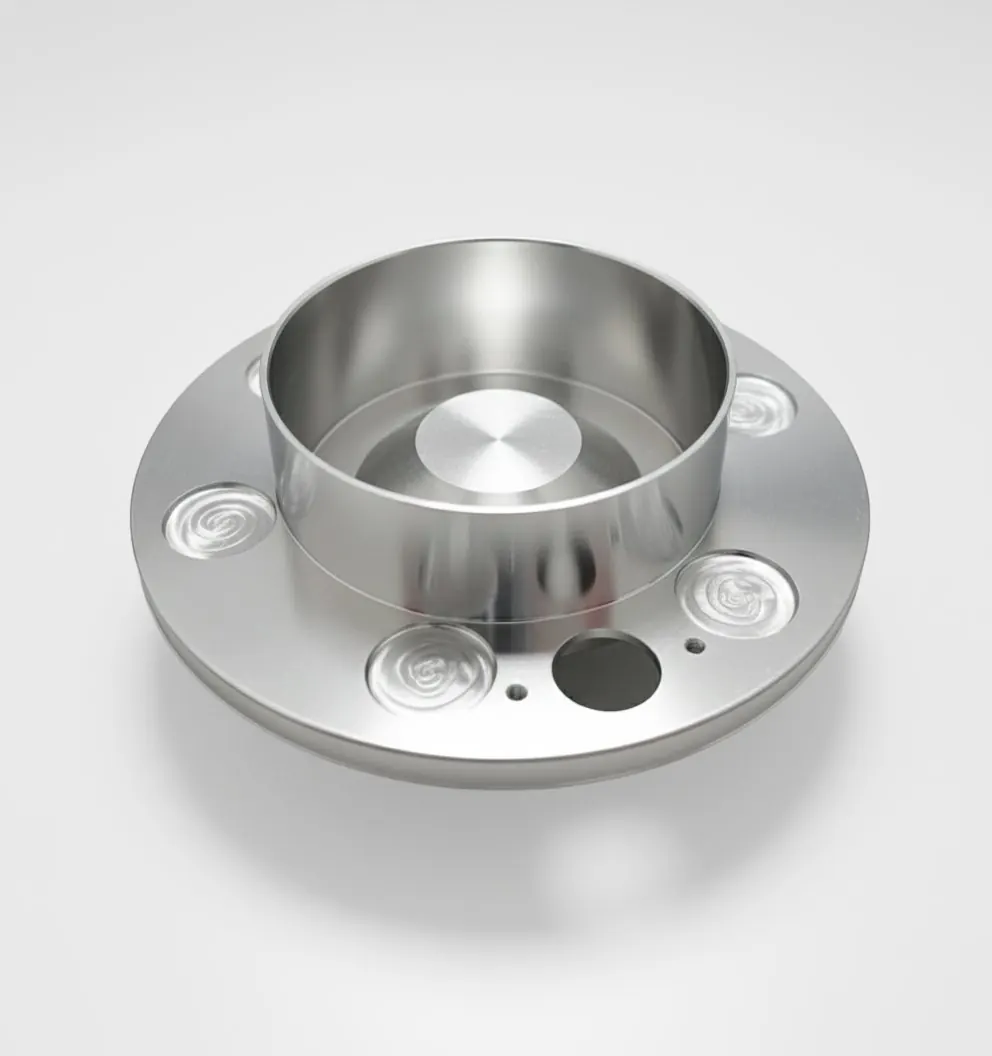
Glasperlstrahlen: matte Oberfläche ohne Schicht
Beim Glasperlstrahlen treffen feine Glaskugeln mit Druckluft auf die Oberfläche. Es entsteht eine gleichmässig matte, seidige Oberfläche, die Fräsriefen und kleine Kratzer kaschiert. Es wird kein Material aufgetragen, Kanten werden aber leicht gebrochen.
Glasperlstrahlen wird oft vor dem Eloxieren eingesetzt: Das Eloxal wirkt danach gleichmässig matt statt glänzend. Passflächen und Gewinde werden abgedeckt, wenn sie unberührt bleiben müssen.
Brünieren, Verzinken und Vernickeln für Stahl
Brünieren färbt die Oberfläche von Stahl schwarz. Die Schicht ist sehr dünn und verändert die Masse praktisch nicht, schützt allein aber nur schwach. Erst mit Öl oder Wachs hält sie Feuchtigkeit ab. Typisch für Vorrichtungen, Werkzeuge und Teile im Innenbereich.
Galvanisch Verzinken schützt Stahl besser vor Korrosion. Die Schicht trägt einige Mikrometer auf, was bei Gewinden und Passungen eingeplant werden muss.
Chemisch Vernickeln scheidet ohne Strom eine gleichmässige Nickelschicht ab, auch in Bohrungen und Innenkonturen. Sie ist hart, verschleissfest und korrosionsbeständig.
Härten und Wärmebehandlung
Stahlteile, die hohen Flächendrücken oder Verschleiss ausgesetzt sind, werden gehärtet. Je nach Werkstoff und Anforderung durch Vergüten, Einsatzhärten, Induktionshärten oder Nitrieren. Beim Härten kann sich das Teil verziehen. Funktionsflächen mit engen Toleranzen werden deshalb mit Aufmass gefertigt und nach dem Härten geschliffen.
Die Hele AG schleift Teile bis 1200 × 600 mm. So bleiben Zerspanung, Wärmebehandlung und Schleifen in einem Auftrag.
Oberflächenbehandlung auf der Zeichnung angeben
- Verfahren und, wo nötig, Norm oder Spezifikation, zum Beispiel «eloxiert, farblos, 10 µm».
- Farbe, Glanzgrad oder Vorbehandlung wie Glasperlstrahlen.
- Ob die Masse vor oder nach der Behandlung gelten.
- Flächen, die abgedeckt werden müssen, etwa Passungen, Gewinde oder Kontaktflächen für die Erdung.
- Härte mit Messverfahren und Ort, zum Beispiel «58 ±2 HRC an der Lauffläche».
Fragen und Antworten
Häufige Fragen zur Oberflächenbehandlung
Welche Oberflächenbehandlung für Aluminium?
Am häufigsten Eloxieren. Es schützt vor Korrosion, macht die Oberfläche härter und lässt sich färben. Für sehr verschleissfeste Flächen Harteloxal. Für elektrisch leitende Oberflächen eine Chromatierung.
Wie schützt man Stahlteile vor Rost?
Je nach Umgebung mit Brünieren und Öl (Innenbereich, leichter Schutz), galvanischem Verzinken, chemischem Vernickeln oder Lackieren. Oder man wählt gleich einen Edelstahl.
Verändert eine Beschichtung die Masse?
Ja, die meisten Schichten tragen einige Mikrometer auf. Bei Passungen und Gewinden muss das eingeplant oder die Fläche abgedeckt werden. Brünieren, Passivieren und Strahlen verändern die Masse praktisch nicht.
Übernimmt die Hele AG auch die Oberflächenbehandlung?
Ja. Die Hele AG liefert Teile auf Wunsch fertig veredelt oder wärmebehandelt und bei Bedarf als montierte Baugruppe, mit einem Auftrag und einem Ansprechpartner.
Adrian Kuratli
Geschäftsführer, Hele AG, Hallwil
Ihr Ansprechpartner
Teile fertig behandelt bestellen
Nennen Sie uns Werkstoff, Stückzahl und die gewünschte Oberfläche. Die Hele AG fertigt die Teile und liefert sie veredelt, gehärtet oder als Baugruppe montiert.
Zeichnungen direkt an info@heleag.ch
Weiterlesen
Quellen
Zuletzt überarbeitet am 18.11.2026